
Werknorm
Standard-Rohrlaserbearbeitung (Ausgabe 11/2026)
Die nachfolgend aufgeführten Merkmale stellen unsere Standard-Bearbeitung dar. Sie gelten immer dann, wenn in Angebot oder Auftragsbestätigung keine abweichenden Anforderungen schriftlich vereinbart sind. Bitte sprechen Sie uns jederzeit auf Ihre speziellen Anforderungen an. Die Erfüllung Ihrer Ansprüche ist unser Ansporn.
1. Geltungsbereich
Diese Werknorm gilt für die Laserbearbeitung von geschlossenen Profilen mit rechteckigem, quadratischem oder rundem Querschnitt bis zu einem Durchmesser bzw. Hüllkreis von 255 mm und einer Fertigteillänge bis 5.880 mm. Für alle anderen Profile müssen die Fertigungstoleranzen gesondert vereinbart werden.
Größere Profile, Teile über 5.880 mm Länge sowie Träger und offene Profile fertigen wir auf unserer XXL-Rohrlaseranlage. Hierfür gilt die Werknorm XXL-Rohrlaserbearbeitung. Maßgeblich ist stets die im Angebot oder in der Auftragsbestätigung genannte Werknorm.
Rangfolge: Schriftlich bestätigte Vereinbarungen im Angebot oder in der Auftragsbestätigung gehen dieser Werknorm vor. Toleranzangaben auf Kundenzeichnungen – insbesondere Allgemeintoleranzen nach DIN ISO 2768 im Schriftfeld – gelten für die Laserbearbeitung nur, wenn sie im Angebot ausdrücklich bestätigt wurden. Ergänzend gelten unsere Allgemeinen Geschäftsbedingungen.
2. Bearbeitungsbereich
| Merkmal | Standard-Bearbeitungsbereich |
|---|---|
| Durchmesser bzw. Hüllkreis | bis 255 mm |
| Kleinster Durchmesser Rundrohr | Ø 12 mm |
| Kleinste Abmessung Quadrat- und Rechteckrohr | 10 × 10 mm |
| Maximale Fertigteillänge | 5.880 mm |
| Maximale Stangenlänge | 6.500 mm |
| Maximales Bundgewicht | 2 t |
| Maximale Wandstärke Baustahl | 10 mm |
| Maximale Wandstärke Edelstahl | 6 mm |
| Maximale Wandstärke Aluminium | 5 mm |
3. Toleranzen Laserbearbeitung
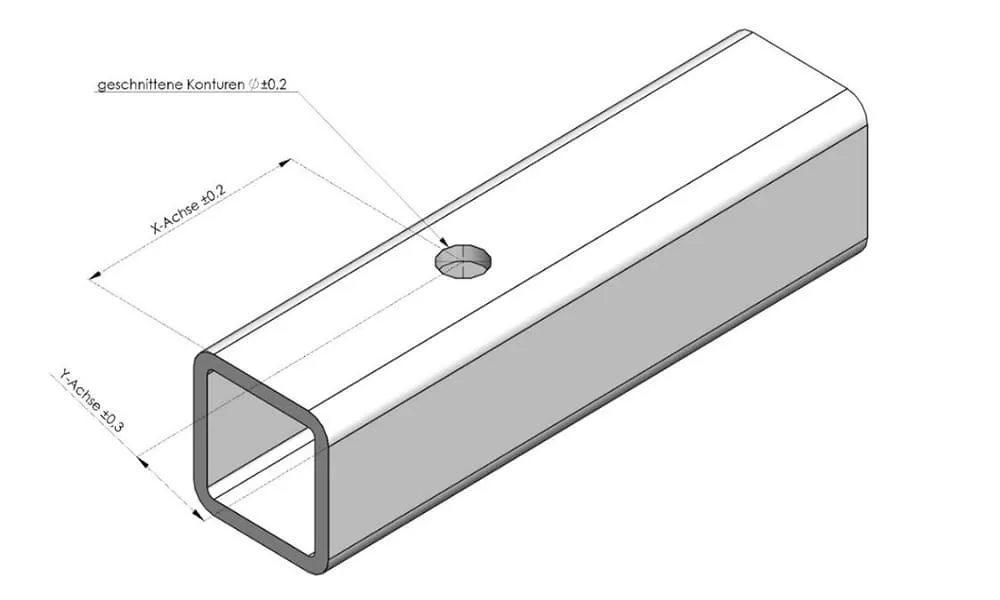
Es gelten folgende Fertigungstoleranzen für das Laserschneiden, wenn nicht abweichend darauf hingewiesen wurde. Alle Lagetoleranzen gelten zuzüglich der zulässigen Maß- und Formabweichungen des Vormaterials (siehe 3.3).
3.1 Lage- und Längenmaße
| Merkmal | Toleranz |
|---|---|
| Lagetoleranz in X-Achse (Konturen zueinander) | ± 0,3 mm |
| Lagetoleranz in Y-Achse bei Rechteckrohren und Rohren mit nicht kreisförmigem Querschnitt | ± 0,3 mm |
| Fertigteillänge bis 2.000 mm | ± 0,5 mm |
| Fertigteillänge über 2.000 bis 5.880 mm | ± 1,0 mm |
| Rechtwinkligkeit des Trennschnitts zur Profillängsachse | ± 0,5° |
Die Werte gelten bei einer Bauteil- und Messmitteltemperatur von 20 °C. Gemessen wird am frei und eben aufliegenden Teil.
3.2 Konturmaße
Für Bohrungsdurchmesser, Langlöcher und Ausschnittmaße, gemessen auf der Strahleintrittsseite (Profilaußenseite), gilt eine Toleranz von ± 0,2 mm bis 4 mm Wandstärke und ± 0,3 mm bei größeren Wandstärken.
Mindestbohrungsdurchmesser: 0,8 × Wandstärke. Bohrungen mit Passungsanforderung (z. B. H7) und Gewindekernlöcher werden nicht im Laserprozess maßhaltig hergestellt und erfordern eine mechanische Nachbearbeitung, die gesondert anzubieten ist.
3.3 Einfluss des Vormaterials
Grundsätzlich sind die Herstelltoleranzen der Rohre (z. B. DIN EN 10219, DIN EN 10305-5) gültig. Die darin definierten Parameter hinsichtlich
- Eckradien,
- Verdrillung,
- Krümmung,
- Wandstärke usw.
haben direkten Einfluss auf die Rohrlaserbearbeitung.
Abweichungen der Laserkonturen, die aus zulässigen Toleranzen des Vormaterials resultieren, sind kein Reklamationsgrund!
4. Richten
Die Rohre können sich aufgrund der thermischen Einwirkung beim Laserschneiden verformen, insbesondere wenn eine unsymmetrische Bearbeitung bezüglich der Profillängsachse erfolgt (z. B. langer Schlitz auf nur einer Seite eines Profils). Die mögliche Verformung ist von folgenden Faktoren abhängig:
- Materialeigenspannung,
- Intensität der Laserbearbeitung,
- Werkstoff (Edelstähle neigen dazu, sich stärker zu verformen).
Die Geradheit des Fertigteils entspricht der zulässigen Geradheit des Vormaterials nach Produktnorm zuzüglich des prozessbedingten Verzugs. Eine darüber hinausgehende Geradheit wird nicht zugesichert.
Die gelaserten Profile werden standardmäßig nicht gerichtet!
5. Spritzer, Schlacke und Laserrückstände
Bei der Laserbearbeitung entstehen Spritzer- und Schlackerückstände, die sich auf der Rohrinnenseite festsetzen bzw. einbrennen können. Zusätzlich können auf der dem Schnitt gegenüberliegenden Rohrwand Strahl- und Brandspuren entstehen. Wenn nicht ausdrücklich im Angebot darauf hingewiesen ist, weisen die Teile Spritzer- und Schlackerückstände auf.
Die Menge an Spritzer- und Schlackerückständen ist abhängig von:
| Einflussgröße | Auswirkung |
|---|---|
| Innendurchmesser des Rohrs | Je größer der Durchmesser, desto geringer die Rückstände |
| Wanddicke des Rohrs | Je größer die Wanddicke, desto mehr Rückstände |
Auf Wunsch kann eine Vorbehandlung der Profile angeboten werden, sodass die Teile nach dem Lasern leicht von Spritzer- und Schlackerückständen gereinigt werden können. Bei Aluminiumrohren ist mit einem deutlichen Schneidstaubbefall im Inneren zu rechnen.
Medienführende Rohrleitungen aus Edelstahl
Werden Edelstahl-Rundrohre als medienführende Rohrleitungen eingesetzt (z. B. in der Lebensmittel-, Pharma- oder Verfahrenstechnik), ist in der Regel eine schlacke- und spritzerfreie Rohrinnenfläche erforderlich. Diese Ausführung bieten wir auf Wunsch an. Bitte geben Sie diese Anforderung bereits in der Anfrage an und sprechen Sie uns an – wir stimmen das geeignete Verfahren mit Ihnen ab.
Rohre werden standardmäßig nicht vorbehandelt und nicht gereinigt!
6. Lage der Rohr-Schweißnaht
Wenn eine definierte Lage der Schweißnaht bzgl. der Laserkontur gewünscht wird, so muss in der Anfrage darauf ausdrücklich hingewiesen werden. Bitte stellen Sie eine PDF-Datei mit Lage der Schweißnaht zur Verfügung.
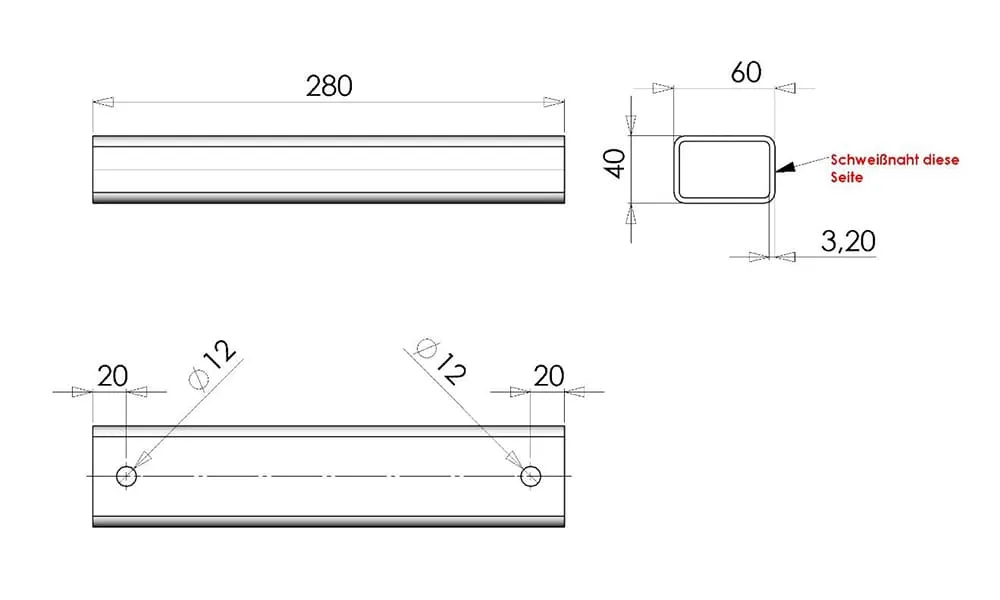
Rohre werden standardmäßig nicht mit definierter Schweißnahtlage gelasert!
7. Laserschnitt
Stahlrohre werden standardmäßig mit Sauerstoff (O2) geschnitten. Edelstahlrohre und Aluminiumrohre werden standardmäßig mit Stickstoff (N2) geschnitten. Der Laserschnitt erfolgt standardmäßig senkrecht zur Profilaußenfläche.
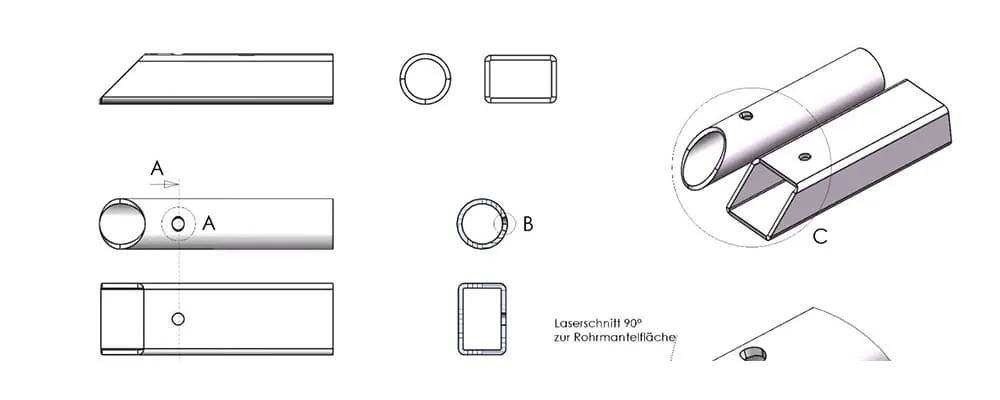
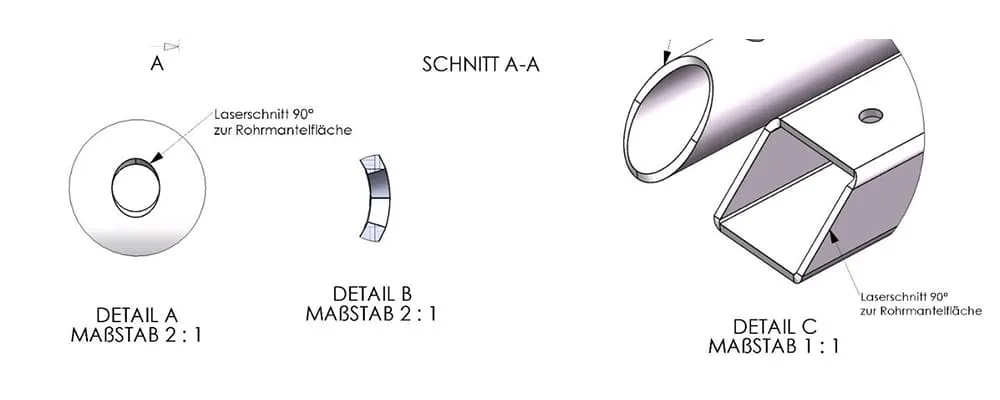
Schrägschnitte werden ausdrücklich im Angebot benannt. Die Winkeltoleranz für Schrägschnitte beträgt ± 1,0°.
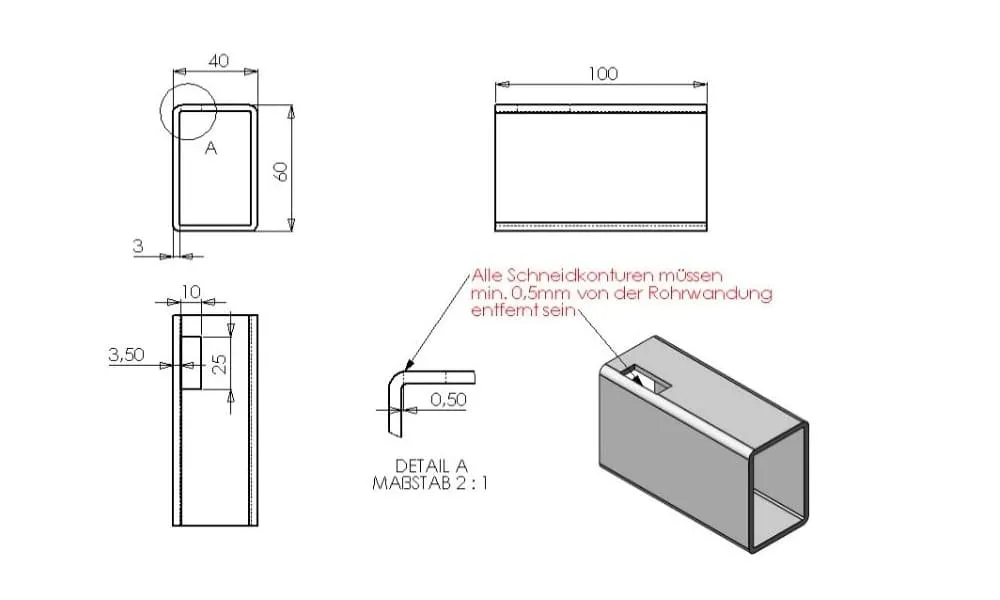
Schneidkonturen müssen – wie in der Zeichnung dargestellt – einen Mindestabstand von 0,5 mm zur Innenfläche der angrenzenden Profilwand einhalten.
Schnittflächenqualität nach DIN EN ISO 9013: Rechtwinkligkeits- und Neigungstoleranz u Bereich 3, gemittelte Rautiefe Rz5 Bereich 3.
An Einstech- und Endpunkten der Kontur entstehen prozessbedingt kleine Ansatzmarken. Beim Sauerstoffschnitt entsteht auf der Schnittfläche eine Oxidschicht, die vor einer Beschichtung (z. B. Pulverbeschichtung, KTL, Feuerverzinkung) in der Regel entfernt werden muss.
8. Schneidgrat
Grundsätzlich bemühen wir uns um eine gratarme Laserbearbeitung, jedoch ist nicht bei allen Werkstoffen ein gratarmer Schnitt möglich. Mit einem stärkeren Schneidgrat ist zu rechnen:
| Werkstoff | Stärkerer Schneidgrat ab Wandstärke |
|---|---|
| Baustahl | 10 mm |
| Edelstahl | 6 mm |
| Aluminium | 2,5 mm; über 3 mm immer deutlicher Schneidgrat |
| Verzinkte Rohre | 3 mm |
| Kupfer | 3 mm |
| Messing | 3 mm |
Rohre werden standardmäßig nicht entgratet!
9. Materialbeistellung durch den Kunden (Kundenmaterial)
Der Kunde kann nach vorheriger Absprache Material selbst frei Haus beistellen. Die Möglichkeit der Materialbeistellung muss in unserem Preisangebot extra ausgewiesen sein. Die Materialanlieferung muss mindestens 2 Arbeitstage vorher schriftlich mit folgenden Angaben avisiert werden:
- Materialabmessung, Werkstoff,
- Anzahl Bunde,
- Gesamtgewicht der Ladung.
Wenn keine anderweitigen Vereinbarungen getroffen wurden, beträgt die Stangenlänge (Herstelllänge) 6 m.
Die maximale Stangenlänge, die verarbeitet werden kann, beträgt 6,5 m!
Das maximale Gewicht pro Bund darf 2 t nicht überschreiten!
Kundenmaterial muss der vereinbarten Spezifikation entsprechen und frei von Beschädigungen sein. Prozessbedingte Restlängen sind bei der Materialmenge zu berücksichtigen. Restlängen und Schrott werden nach Vereinbarung zurückgeliefert oder verschrottet. Für Ausschuss, der auf Mängel des beigestellten Materials zurückzuführen ist, übernimmt RS-Metall keine Haftung.
10. Material- und Oberflächenbeschaffenheit
Handlings- und Bearbeitungsspuren
Alle unsere Standard-Rohrlaseranlagen sind mit der Option „kratzerfreie Bearbeitung“ ausgestattet. Jedoch sind Bearbeitungsspuren durch das Durchschiebefutter und das Ausschleusen prozessbedingt nicht vermeidbar. Oberflächenkratzer sind kein Reklamationsgrund, wenn nicht eine gesonderte Vereinbarung zur Oberflächenbeschaffenheit getroffen wurde. Die Teile werden standardmäßig nicht nachträglich geschliffen. Auf Wunsch kann ein zusätzliches Schleifen (nass oder trocken) der Profilaußenfläche (Rechteck oder Rund) angeboten werden.
Korrosion/Rost
Bei Stahlbau-Hohlprofilen nach DIN EN 10219 und DIN EN 10210 kann leichter Oberflächenrost (keine Beeinträchtigung der Wandstärke) des Grundmaterials nicht ausgeschlossen werden. Dies stellt eine charakteristische Eigenschaft des Materials dar und ist kein Grund zur Beanstandung. Auf Wunsch kann ein gestrahltes Vormaterial oder ein nachträgliches Strahlen des Bauteils angeboten werden.
Seine Rostfreiheit verdankt der Edelstahl einer dünnen Passivschicht auf der Oberfläche. Um eine mögliche Korrosion des Edelstahls nach dem Laserschneiden zu vermeiden, empfiehlt es sich, die Laserteile aus Edelstahl nachträglich zu passivieren. Dabei entsteht durch Passivierungschemikalien oder auf natürlichem Weg mit Sauerstoff, der relativen Luftfeuchtigkeit und einem Chromgehalt des Edelstahls über 10 % wieder eine selbstregenerierende Schutzschicht auf der Oberfläche. Lasergeschnittene Edelstahlteile können im Bereich der Laserzonen rosten! Edelstahl-Laserzuschnitte werden standardmäßig nicht passiviert oder nachbearbeitet. Auf Wunsch kann eine entsprechende Nachbehandlung angeboten werden.
Beölung und Farbkennzeichnung
Standardmäßig werden Stahlprofile vom Herstellerwerk beölt ausgeliefert. Die Beölung kann nach Herstellerwerk stark schwanken. Eine zu hohe oder zu niedrige Beölung ist kein Reklamationsgrund. Einige Herstellerwerke kennzeichnen Profile am Stangenende mit einer Farbkennzeichnung durch Besprühen mit Farbe (z. B. Kennzeichnung S355 oder spezieller Stahlsorten). Farbkennzeichnungen am Bauteil sind kein Reklamationsgrund.
11. Kennzeichnung und Verpackung
Teile werden standardmäßig nicht einzeln gekennzeichnet. Eine Teilekennzeichnung (z. B. Lasergravur der Positionsnummer) ist auf Wunsch möglich; die Position auf dem Bauteil legt RS-Metall fest, sofern nicht anders vereinbart.
Als Standardverpackung verwenden wir je nach Teilegröße und Menge:
- Gitterboxen,
- Euro-Paletten,
- Einwegpaletten mit Sonderformat,
- Bunde,
- Big-Packs.
Die Wahl der Verpackung liegt bei RS-Metall, sofern nicht anders vereinbart. Leichte Transport- und Handlingsspuren sind kein Reklamationsgrund. Eine Sonderverpackung bieten wir auf Wunsch an.
12. Prüfung, Dokumentation und Reklamation
RS-Metall prüft die Teile im Rahmen der Fertigung nach eigenem Prüfplan. Messprotokolle, Erstmusterprüfberichte und Werkstoffzeugnisse (z. B. 3.1 nach DIN EN 10204) werden nur geliefert, wenn sie bei der Bestellung vereinbart wurden. Gleiches gilt für eine chargenbezogene Rückverfolgbarkeit bis zum Einzelteil.
Die Ware ist nach Erhalt unverzüglich zu prüfen. Es gelten die Untersuchungs- und Rügepflichten nach § 377 HGB sowie unsere Allgemeinen Geschäftsbedingungen. Bearbeitete oder verbaute Teile können nur nach vorheriger Abstimmung reklamiert werden.
Sie haben Fragen zu Ihrem Projekt? Wir beraten Sie gerne. Nehmen Sie jetzt Kontakt zu uns auf!
RS-Metall bietet noch viel mehr als CNC-Rohrbiegen
Rohrlaser
RS-Metall verfügt über acht leistungsstarke Rohrlaseranlagen der Marke Trumpf, mit denen wir Ihre Rohre passgenau für Sie zuschneiden.
Dank unserer Expertise führen wir einfache Detailbearbeitungen ebenso kompetent aus wie das Laserschneiden an komplexen, größeren Baugruppen.
3D-Laserschneiden
Wir beschneiden mit unserer hochperformanten TRULasercell 8030 Rohrbiegeteile, Stanzteile und Tieziehteile individuell nach Kundenvorgabe.
Flowdrill-Gewinde
RS-Metall ist Spezialist für das automatisierte Herstellen von spanlosen Gewinde-Durchzügen im Flowdrill-Verfahren an Rohren und Profilen (auch Fließbohrern genannt).
Rohrendenbearbeitung
Mit unserer professionellen Rohrendenbearbeitung und Umformung gelingen das Aufweiten, Einziehen, Bördeln, Stauchen, Trennen und Gewinde-Rollen.
Moderne CNC-gesteuerte Maschinen mit elektrischen Antrieben garantieren eine effiziente und hochdynamische Fertigung.
Ihr zertifizierter Lohnfertiger für die Rohr- und Blechbearbeitung
Verlassen Sie sich auf höchste Qualität vom Fachbetrieb
RS-Metall ist Ihr Fachbetrieb für die Bearbeitung von Bauteilen aus Blech und Rohr. Als Lohnfertiger für alle Branchen sind wir mit mehreren TÜV-Zertifikaten ausgezeichnet, die unsere qualitativ saubere und zufriedenstellende Arbeit belegen. Unsere Zertifikate:
- ISO 9001 für die Qualitätssicherung in Industrieunternehmen
- ISO 3834-2 allgemeines Schweißzertifikat für die Qualitätssicherung in Schweißfachbetrieben
- EN 1090 EXC2 Schweißzertifikat für Bauprodukte
- EN 15085 CL2 Schweißzertifikat für Schienenfahrzeuge
- DIN 2303 BK1 Q2 Qualifikation zur Herstellung wehrtechnischer Produkte
- EN 764-5 Umstempelungberechtigung nach AD 2000 Merkblatt HP0
Ihre Vorteile bei RS-Metall
Wir bieten Ihnen einen schnellen Rundum-Service zu Top-Preisen
Express Service
Kurzfristige Aufträge stellen für RS-Metall keinerlei Schwierigkeit dar. Nutzen Sie einfach unseren Express-Service, um Ihre Rohrendenbearbeitung in Auftrag zu geben.
Kostenoptimierte Fertigung
Die Rohrendenbearbeitung bietet sich besonders bei größeren Serienfertigungen an, aber auch Einzel- und Sonderfertigungen sind problemlos machbar. RS-Metall sorgt in jedem Fall für optimale Kosteneffizienz.
Komplette Baugruppenfertigung Inhouse
RS-Metall ist Ihr erfahrener Spezialist für die Blechbearbeitung. Unsere Leistungen gehen dabei weit über die Rohrendenbearbeitung hinaus. Bei uns finden Sie umfassende ergänzende Leistungen in allen Bereichen der Metallverarbeitung.
Weitere Leistungen Ihres Experten für Metallverarbeitung
RS-Metall kümmert sich um die Durchführung ganz unterschiedlicher Projekte in der Rohr- und Blechbearbeitung. Wir bieten dabei unseren Service für sämtliche Branchen an. Entdecken Sie neben der Rohrendenbearbeitung das komplette Spektrum der Metallverarbeitung bei RS-Metall!
Mit unseren modernen Laseranlagen schneiden wir Bleche für alle Bereiche der Blechbearbeitung schnell, präzise und termintreu.
Wenn besonders hohe Produktivität das Ziel ist, geht nichts über das Roboterschweißen. Unsere vollautomatischen Anlagen übernehmen sämtliche Arbeitsprozesse.
Kaltumformen von Blechecken erspart das Schweißen und Verschleifen – ein entscheidender Kostenvorteil!
Die optimale Veredelung Ihrer Oberflächen sollten Sie Experten überlassen. RS-Metall übernimmt sämtliche Fertigungsprozesse für Sie – ob Verchromen, Beizen, Verzinken, Elektropolieren, KTL oder Pulverbeschichten.
Um unsere umfassenden Dienste in der Metallverarbeitung zu beauftragen, kontaktieren Sie uns am einfachsten per Mail.
Gerne können Sie uns unter +49 9264 99 58 75 -99 erreichen oder über das untenstehende Formular Kontakt zu uns aufnehmen!
Ihr Kontakt zu RS-Metall
Rudi Schindhelm Metall GmbH & Co.KG
Dipl.-Ing.(TU) Christian Fischer
Schafgasse 3c
D-96328 Küps-Schmölz
+49 9264 99 58 75 -99
+49 9264 99 58 75 -75
info@rs-metall.de
Dipl.-Ing.(TU) Christian Fischer
Schafgasse 3c
D-96328 Küps-Schmölz
+49 9264 99 58 75 -99
+49 9264 99 58 75 -75
info@rs-metall.de
 rsmetall